PVC SPC Zemin Sayfası Üretim Makinesi Nasıl Çalışır?
Makale Özeti
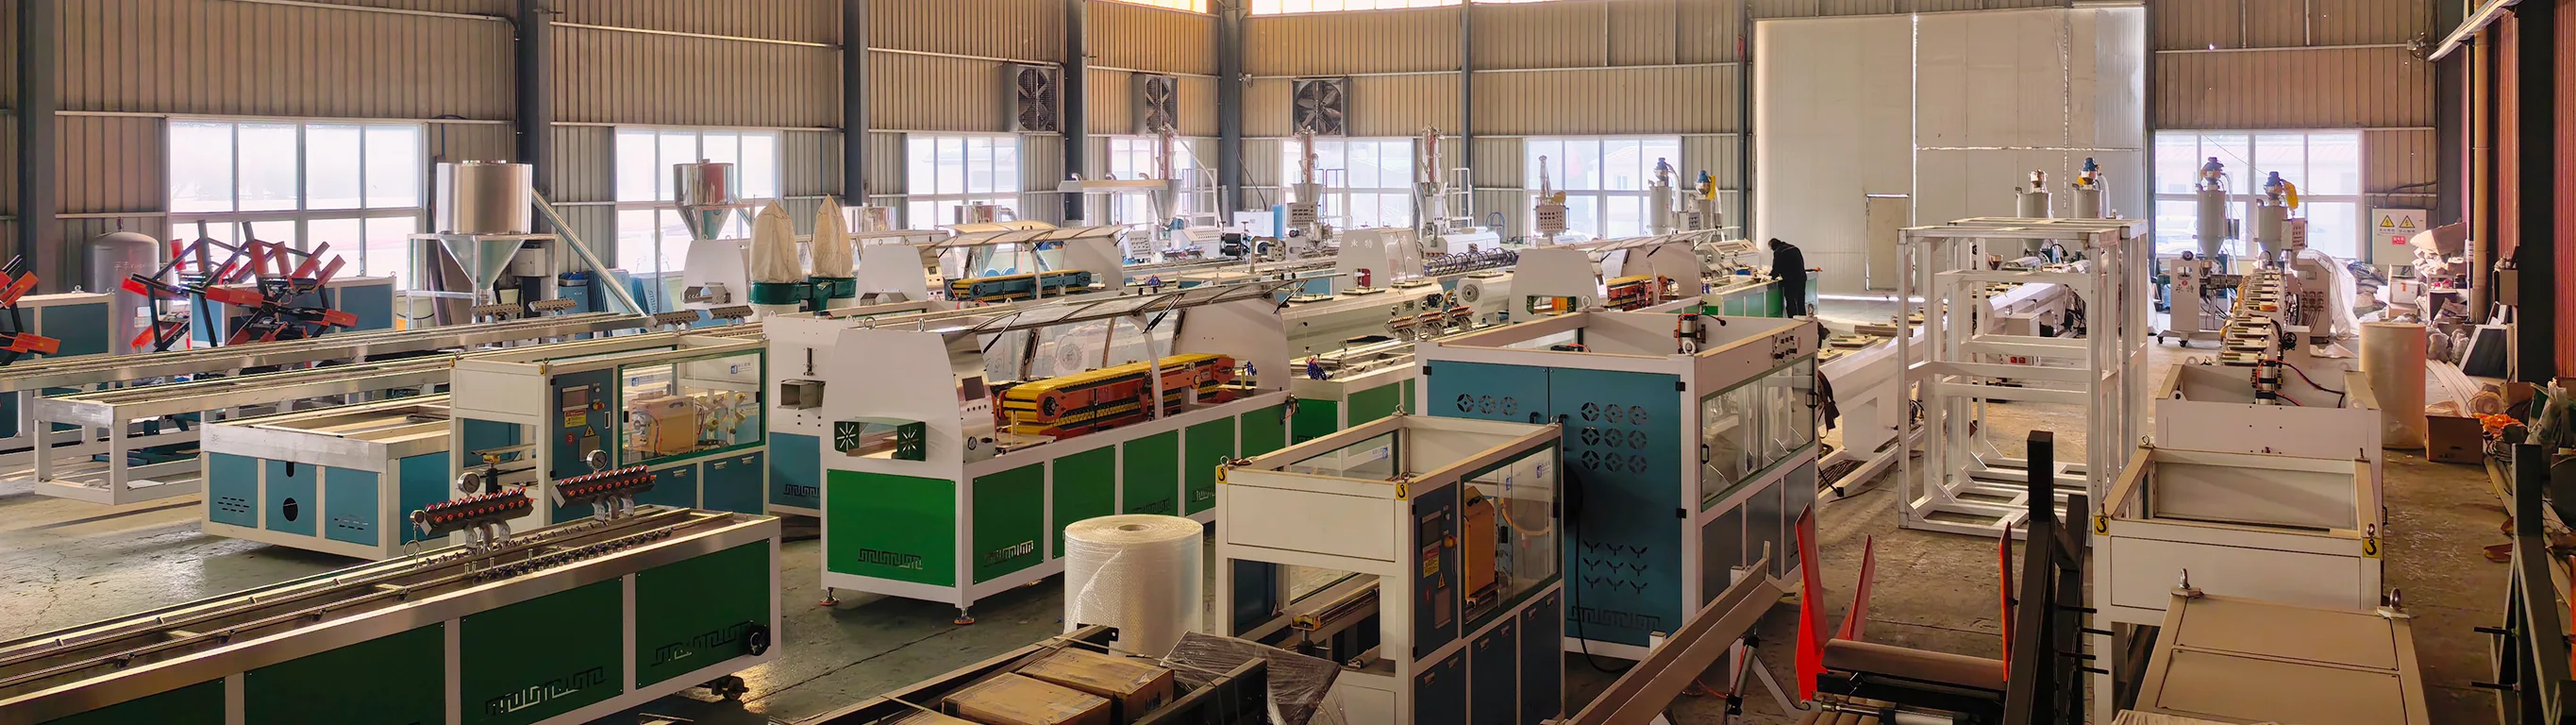
Güvenilir bir PVC SPC zemin levhası üretim makinesiTutarlı boyutlara, sabit yüzey kalitesine ve verimli üretim performansına sahip yüksek kaliteli Taş Plastik Kompozit döşeme üretmek isteyen üreticiler için gereklidir. Hammadde hazırlama ve ekstrüzyondan perdahlama, soğutma ve tabaka işlemeye kadar her üretim aşaması nihai ürünü etkiler.
Bu kılavuz, SPC zemin levhası üretim ekipmanının nasıl çalıştığını, hangi bileşenlerin üretim kalitesini etkilediğini, uygun makinelerin nasıl seçileceğini ve üreticilerin bir üretim hattı planlarken neleri dikkate alması gerektiğini açıklamaktadır. Ayrıca üretim maliyetlerini kontrol ederken operasyonel verimliliği artırmanın pratik yollarını ve yaygın üretim zorluklarını da araştırıyor.
İçindekiler
- PVC SPC Zemin Sayfası Üretim Makinesi Nasıl Çalışır?
- SPC Zemin Sayfası İmalatında Hangi Malzemeler Kullanılır?
- SPC Üretim Hattının Ana Bileşenleri Nelerdir?
- Her Üretim Aşaması Sac Kalitesini Nasıl Etkiler?
- SPC Zemin Sayfası Kalitesini Hangi Faktörler Belirler?
- Üreticiler Üretim Verimliliğini Nasıl Artırabilir?
- SPC Levha Üretimi Sırasında Hangi Yaygın Sorunlar Oluşur?
- Doğru SPC Zemin Kaplama Makinesini Nasıl Seçmelisiniz?
- Ekipman Bakımı Neden Önemlidir?
- Sıkça Sorulan Sorular
1. PVC SPC Zemin Sayfası Üretim Makinesi Nasıl Çalışır?
PVC SPC zemin levhası üretim makinesi, Taş Plastik Kompozit zemin kaplamasında kullanılan sert çekirdek levhalar üretmek için tasarlanmış endüstriyel bir üretim sistemidir. Bu tabakalar tipik olarak polivinil klorür (PVC), kalsiyum karbonat, stabilizatörler, işleme yardımcıları ve diğer fonksiyonel katkılardan oluşur.
Geleneksel esnek vinil zemin kaplama malzemelerinin aksine, SPC çekirdek tabakaları daha fazla boyutsal stabilite ve sağlamlık sağlayacak şekilde tasarlanmıştır. Performansları formülasyona, işleme koşullarına, ekipman konfigürasyonuna ve üretim boyunca kalite kontrolüne bağlıdır.
Üretim süreci genellikle hammaddelerin hazırlanması ve karıştırılmasıyla başlar. Bileşik daha sonra bir ekstrüzyon sistemi aracılığıyla işlenir, sürekli bir tabaka halinde şekillendirilir, kalibre edilir, soğutulur ve kesme veya ileri işlemler için aşağı akış ekipmanına aktarılır.
Tipik SPC üretim iş akışı:
Hammadde Hazırlama → Karıştırma → Besleme → Ekstrüzyon → Kalenderleme veya Sac Şekillendirme → Soğutma → Çekme → Kesme → Denetim → İstifleme
Her aşama belirli bir işlevi yerine getirir. Doğru sıcaklık kontrolü, istikrarlı malzeme besleme, eşit basınç ve senkronize hat hızı, üreticilerin tutarlı sac kalınlığını ve yüzey kalitesini korumasına yardımcı olur.
Zemin kaplama üreticileri için uygun şekilde yapılandırılmış bir üretim hattının seçilmesi yalnızca bir ekstruder satın almaktan ibaret değildir. Ekipmanın amaçlanan ürün spesifikasyonları ve üretim hedefleriyle eşleştiğinden emin olmak için tüm üretim sürecinin değerlendirilmesini içerir.
2. SPC Zemin Sayfası İmalatında Hangi Malzemeler Kullanılır?
Malzeme formülasyonu, SPC döşemenin mekanik özelliklerinin, işlem davranışının ve son görünümünün belirlenmesinde önemli bir rol oynar. Uygun bir üretim makinesinin, üreticinin seçtiği hammadde formülasyonuyla uyumlu olması gerekir.
2.1 Polivinil Klorür (PVC)
PVC, SPC döşemedeki birincil polimer bileşendir. Mineral dolguları ve katkı maddelerini bir arada tutan bağlayıcı matris görevi görür. İşleme özellikleri erime davranışını, füzyon kalitesini ve bitmiş çekirdek tabakasının mekanik performansını etkiler.
2.2 Kalsiyum Karbonat
Kalsiyum karbonat, SPC formülasyonlarında mineral dolgu maddesi olarak yaygın şekilde kullanılmaktadır. Çekirdek malzemenin rijit yapısına katkıda bulunur ve yoğunluğu, sertliği ve üretim maliyetlerini etkiler.
Partikül boyutu, dağılımı, nem içeriği ve dolgu maddesi yüklemesi dikkatle kontrol edilmelidir. Aşırı veya zayıf şekilde dağılmış dolgu maddesi, malzeme kaynaşmasını ve tabaka mukavemetini olumsuz yönde etkileyebilir.
2.3 Stabilizatörler ve İşleme Katkı Maddeleri
Stabilizatörler termal işlem sırasında PVC'nin korunmasına yardımcı olurken, işleme yardımcıları eriyik füzyonunu destekler ve işlem tutarlılığını artırır. Ürün formülasyonuna bağlı olarak yağlayıcılar, darbe arttırıcılar ve diğer katkı maddeleri de dahil edilebilir.
| Malzeme | Ana Fonksiyon | Önemli Husus |
|---|---|---|
| PVC Reçine | Polimer matrisi sağlar | Tutarlı reçine kalitesi ve işleme özellikleri |
| Kalsiyum Karbonat | Mineral dolgusu ve sertlik sağlar | Parçacık boyutu ve dağılımı |
| stabilizatörler | Termal stabiliteyi iyileştirin | PVC formülasyonuyla uyumluluk |
| İşleme Yardımcıları | Füzyon ve işlemeyi destekleyin | Uygun dozaj ve formülasyon |
| Yağlayıcılar | Malzeme akışını ve işleme davranışını kontrol etmeye yardımcı olun | Dengeli iç ve dış yağlama |
| Etki Değiştiriciler | Etkiyle ilgili performansı iyileştirin | Uyumluluk ve gerekli ürün özellikleri |
Üreticiler, makine ayarlarını tamamlamadan önce kararlı bir formülasyon oluşturmalıdır. Hammadde özelliklerindeki değişiklikler ekstrüzyon basıncını, erime sıcaklığını, çıktı stabilitesini ve bitmiş tabaka boyutlarını etkileyebilir.
3. SPC Üretim Hattının Ana Bileşenleri Nelerdir?
Tam bir PVC SPC zemin levhası üretim hattı genellikle birbirine bağlı birkaç makineden oluşur. Kesin konfigürasyon, üretim kapasitesine, tabaka boyutlarına, formülasyona ve üreticinin sonlandırma gereksinimlerine bağlıdır.
3.1 Yüksek Hızlı Karıştırma Sistemi
Karıştırma sistemi PVC reçinesini, kalsiyum karbonatı ve katkı maddelerini tek tip bir bileşik halinde birleştirir. Doğru karıştırma, bileşenlerin eşit şekilde dağıtılmasına yardımcı olur ve ekstrüzyon sırasında tutarsız malzeme özellikleri riskini azaltır.
3.2 Besleme Sistemi
Otomatik besleme ekipmanı hazırlanan malzemeleri ekstrüzyon sistemine aktarır. Stabil ve tutarlı besleme önemlidir çünkü malzeme beslemesindeki dalgalanmalar çıktı ve sac kalınlığında değişikliklere neden olabilir.
3.3 Çift Vidalı Ekstruder
Çift vidalı ekstruder, birçok SPC levha üretim hattının temel bileşenidir. Malzemeyi kontrollü işleme koşulları altında taşır, karıştırır, plastikleştirir ve iletir.
Vida tasarımı, vida çapı, motor gücü, sıcaklık bölgeleri ve ekstrüzyon kapasitesi, malzeme formülasyonuna ve gerekli çıktıya uygun olmalıdır.
3.4 Kalenderleme ve Sac Şekillendirme Ekipmanı
Perdahlama veya diğer tabaka oluşturma ekipmanı, ekstrüde edilmiş malzemenin gerekli genişlik, kalınlık ve yüzey özelliklerine sahip sürekli bir tabaka halinde şekillendirilmesine yardımcı olur.
Silindir hizalaması, sıcaklık kontrolü, yüzey durumu ve basınç dağılımı, levha homojenliğini etkileyen önemli faktörlerdir.
3.5 Soğutma Sistemi
Soğutma bölümü sac sıcaklığını kontrollü bir şekilde azaltır. Uygun soğutma, boyutların stabilize edilmesine ve malzemenin daha sonraki işlemlere hazırlanmasına yardımcı olur.
3.6 Çekme ve Kesme Ekipmanları
Çekme sistemi sabit levha hareketini korurken, kesme ünitesi gerekli boyutlara göre levhalar veya bölümler üretir.
3.7 Elektrik Kontrol Sistemi
Merkezi bir kontrol sistemi, operatörlerin sıcaklık, hız ve diğer proses ayarları dahil olmak üzere önemli çalışma parametrelerini izlemesine ve ayarlamasına olanak tanır. İyi tasarlanmış bir kontrol arayüzü, çalışmayı basitleştirebilir ve üretimin tekrarlanabilirliğini geliştirebilir.
| Teçhizat | Birincil İşlev | Kalite Etkisi |
|---|---|---|
| Karıştırma Sistemi | Hammadde harmanlama | Malzeme tutarlılığı |
| Besleme Sistemi | Stabil malzeme tedariği | Çıktı tutarlılığı |
| Çift Vidalı Ekstruder | Plastikleştirme ve taşıma | Eriyik kalitesi ve malzeme füzyonu |
| Kalenderleme Ünitesi | Sac şekillendirme | Kalınlık ve yüzey düzgünlüğü |
| Soğutma Sistemi | Kontrollü soğutma | Boyutsal kararlılık |
| Kesim Ünitesi | Boyut kontrolü | Bitmiş sayfa doğruluğu |
4. Her Üretim Aşaması Sac Kalitesini Nasıl Etkiler?
Üretim aşamaları ile bitmiş ürün kalitesi arasındaki ilişkinin anlaşılması, üreticilerin sorunları büyük miktarlarda malzeme israfına yol açmadan önce tespit etmelerine yardımcı olur.
4.1 Hammadde Hazırlama
Hammaddeler doğru bir şekilde tartılmalı ve belirlenen formülasyona göre karıştırılmalıdır. Yetersiz bileşen dağılımı, tutarsız malzeme özelliklerine, dengesiz ekstrüzyona veya bitmiş tabakada gözle görülür kusurlara neden olabilir.
4.2 Ekstrüzyon ve Plastikleştirme
Ekstrüzyon sırasında PVC bileşiği ısıtılır ve işlenebilir bir eriyik halinde işlenir. Sıcaklık ayarları formülasyona ve ekipman tasarımına uygun olmalıdır.
Yetersiz plastikleştirme, zayıf füzyona ve zayıf tabaka yapısına yol açabilir. Aşırı ısıya maruz kalma, PVC'nin bozulmasına, renginin bozulmasına veya diğer işleme kusurlarına neden olabilir.
4.3 Sac Şekillendirme ve Kalınlık Kontrolü
Şekillendirme bölümü sacın geometrisini belirler. Düzensiz silindir basıncı, yanlış hizalama veya dengesiz malzeme akışı, levha genişliği boyunca kalınlık farklılıkları yaratabilir.
4.4 Soğutma ve Boyutsal Stabilizasyon
Soğutma koşulları levhanın boyutsal stabilitesini etkiler. Hızlı veya düzensiz soğutma, iç gerilime, bükülmeye veya boyut değişikliklerine katkıda bulunabilir.
4.5 Kesme ve Son Muayene
Kesim doğruluğu, alt döşeme üretimini etkiler. Bitmiş levhalar kalınlık, genişlik, uzunluk, yüzey görünümü, düzlük ve müşteri tarafından tanımlanan diğer gereksinimler açısından incelenmelidir.
Pratik öneri:
Ekstrüzyon, sac şekillendirme, soğutma ve kesme sonrasında denetim kontrol noktaları oluşturun. Sapmaların erken tespit edilmesi genellikle daha sonraki zemin kaplama işlemlerinden sonra kusurların tespit edilmesinden daha ekonomiktir.
5. SPC Zemin Sayfası Kalitesini Hangi Faktörler Belirler?
Yüksek kaliteli SPC çekirdek tabakaları, malzeme formülasyonu, ekipman performansı, proses kontrolü ve denetim standartları arasında bir denge gerektirir.
5.1 Kalınlık Tekdüzeliği
Alt döşeme üretimi için tutarlı kalınlık önemlidir. Varyasyonlar ürün montajını, bitmiş döşeme boyutlarını ve genel üretim verimini etkileyebilir.
5.2 Yüzey Kalitesi
Levha, belirgin çizikler, kabarcıklar, pürüzlü alanlar, kirlenme veya diğer görünür kusurlar olmadan tek tip bir görünüme sahip olmalıdır. Yüzey kalitesi malzemenin temizliğine, erime durumuna, silindir yüzeylerine ve işleme stabilitesine bağlıdır.
5.3 Boyutsal Kararlılık
SPC sayfaları soğutma, depolama ve sonraki işlemler sırasında amaçlanan boyutlarını korumalıdır. Malzeme formülasyonu ve soğutma koşullarının her ikisi de boyutsal davranışı etkiler.
5.4 Mekanik Özellikler
Sertlik, darbe direnci ve bükülme performansı, SPC çekirdek malzemeleri için önemli hususlardır. Üreticiler bu özellikleri yalnızca görsel incelemeye dayanmak yerine uygun testler yoluyla değerlendirmelidir.
5.5 Tutarlı Üretim Performansı
Kalite, farklı üretim partileri arasında tutarlı kalmalıdır. Kararlı malzeme besleme, tekrarlanabilir makine ayarları ve düzenli bakım, beklenmedik değişikliklerin azaltılmasına yardımcı olur.
6. Üreticiler Üretim Verimliliğini Nasıl Artırabilir?
Zemin kaplama üreticileri için üretim verimliliği, makine hızını maksimuma çıkarmaktan daha fazlasını içerir. Başarılı bir operasyon, çıktıyı, ürün kalitesini, enerji tüketimini, iş gücü gerekliliklerini ve malzeme kullanımını dengelemelidir.
6.1 Malzeme Formülasyonunu Optimize Edin
Nitelikli malzeme tedarikçileriyle çalışın ve kontrollü bir formülasyon oluşturun. İşleme stabilitesini ve ürün performansını etkileyebileceğinden, içerik oranlarında sık sık gereksiz değişiklikler yapmaktan kaçının.
6.2 Kararlı İşleme Parametrelerinin Korunması
Sıcaklık, vida hızı, ekstrüzyon basıncı, silindir koşulları ve üretim hızı gibi önemli parametreleri izleyin. Farklı ürün özellikleri için başarılı çalışma ayarlarının kayıtlarını tutun.
6.3 Planlanmamış Kesinti Sürelerini Azaltın
Vidaların, silindirlerin, makaraların, yatakların, motorların ve elektrik sistemlerinin düzenli muayenesi, olası arızaların üretimi kesintiye uğratmadan önce tespit edilmesine yardımcı olur.
6.4 Otomasyonu ve Süreç Koordinasyonunu İyileştirin
Otomatik besleme, senkronize çekme, merkezi kontrol ve otomatik kesme, manuel müdahaleyi azaltabilir ve üretim tutarlılığını artırabilir.
6.5 Makine Operatörlerini Eğitin
Operatörler başlatma prosedürlerini, sıcaklık ayarlarını, malzeme taşımayı, anormal makine koşullarını ve kapatma gerekliliklerini anlamalıdır. Doğru eğitim, çalıştırma hatalarını ve malzeme israfını azaltır.
| İyileştirme Alanı | Önerilen Eylem | Beklenen Fayda |
|---|---|---|
| Malzeme Yönetimi | Formülasyonları ve tartım prosedürlerini standartlaştırın | Daha tutarlı malzeme kalitesi |
| Proses Kontrolü | Sıcaklıkları ve üretim parametrelerini izleyin | Daha istikrarlı üretim |
| Ekipman Bakımı | Planlanmış denetim planlarını takip edin | Beklenmeyen kesinti sürelerinin azaltılması |
| Otomasyon | Beslemeyi, şekillendirmeyi ve kesmeyi koordine edin | Geliştirilmiş çalışma verimliliği |
| Operatör Eğitimi | Pratik çalıştırma talimatları sağlayın | Daha az üretim hatası |
7. SPC Levha Üretimi Sırasında Hangi Sık Karşılaşılan Sorunlar?
İyi tasarlanmış bir PVC SPC zemin levhası üretim makinesinde bile üreticiler işleme sorunlarıyla karşılaşabilirler. Olası nedenlerini belirlemek, üretim istikrarını korumanın önemli bir parçasıdır.
7.1 Düzensiz Sac Kalınlığı
Olası nedenler:
- Kararsız malzeme beslemesi.
- Yanlış silindir hizalaması.
- Düzensiz basınç dağılımı.
- Ekstrüzyon çıktısındaki dalgalanmalar.
Önerilen çözümler:Besleme sistemini kontrol edin, silindir hizalamasını inceleyin, ekstrüzyon stabilitesini izleyin ve şekillendirme koşullarını ekipman üreticisinin talimatlarına göre ayarlayın.
7.2 Yüzey Kabarcıkları veya Kusurları
Olası nedenler:
- Hammaddelerde nem veya kirlenme.
- Uygun olmayan malzeme işleme koşulları.
- Tutarsız malzeme füzyonu.
- Şekillendirme silindirlerinde kirlenme.
Önerilen çözümler:Hammadde deposunu ve temizliğini kontrol edin, formülasyonu gözden geçirin, silindir yüzeylerini inceleyin ve ekstrüzyon sıcaklık profilini değerlendirin.
7.3 Sayfa Eğrilmesi veya Deformasyonu
Olası nedenler:
- Düzensiz soğutma.
- Artık iç stres.
- Dengesiz formülasyon.
- Üretimden sonra hatalı kullanım.
Önerilen çözümler:Soğutma koşullarını optimize edin, malzeme formülasyonunu gözden geçirin ve tabaka işleme ve depolama prosedürlerini iyileştirin.
7.4 Düşük Üretim Çıktısı
Olası nedenler:
- Yetersiz ekstrüzyon kapasitesi.
- Kararsız malzeme beslemesi.
- Sık ekipman kesintileri.
- Üretim birimleri arasında uygunsuz koordinasyon.
Önerilen çözümler:Yalnızca vida hızını artırmak yerine tüm üretim hattını değerlendirin. Besleme kapasitesini, makinenin durumunu, şekillendirme sınırlamalarını ve sonraki işlem hızını kontrol edin.
Önemli:
Sorun giderme sırasında birden fazla işlem parametresini aynı anda değiştirmeyin. Mümkün olduğunda her seferinde bir değişkeni ayarlayın, sonuçları kaydedin ve gerçek nedeni belirlemek için güvenli çalıştırma prosedürlerini izleyin.
8. Doğru SPC Zemin Kaplama Makinesini Nasıl Seçmelisiniz?
Bir SPC zemin levhası üretim makinesinin seçilmesi uzun vadeli bir yatırımdır. Alıcılar yalnızca ilk satın alma fiyatını değil aynı zamanda üretim gereksinimlerini, ekipman güvenilirliğini, teknik desteği ve gelecekteki genişleme olanaklarını da değerlendirmelidir.
8.1 Üretim Gereksinimlerinizi Tanımlayın
Fiyat teklifi istemeden önce aşağıdaki bilgileri açıklığa kavuşturun:
- Gerekli sac genişliği ve kalınlık aralığı.
- Saat başına hedef üretim kapasitesi.
- SPC malzeme formülasyonu ve hammadde özellikleri.
- Günlük beklenen çalışma saatleri.
- Mevcut fabrika alanı ve kurulum koşulları.
- Yerel elektrik kaynağı ve hizmet gereksinimleri.
8.2 Ekstrüzyon Kapasitesini Değerlendirin
Ekstruder kapasitesi, amaçlanan üretim çıktısına ve formülasyona uygun olmalıdır. Alıcılar, yalnızca teorik maksimum rakamlara güvenmek yerine, tedarikçilerden karşılaştırılabilir çalışma koşulları altında pratik çıktı bilgileri istemelidir.
8.3 Sac Kalitesini ve Üretim Kararlılığını Kontrol Edin
Üreticiye, makinenin gerekli kalınlık toleransınızı, levha genişliğini, yüzey kalitesini ve boyut özelliklerini karşılayıp karşılamadığını sorun. Mümkün olduğunda numune üretim verileri veya uygun bir formülasyon kullanılarak makine testi talep edin.
8.4 Enerji Tüketiminin Dikkate Alınması
Isıtma sistemleri, ekstrüzyon motorları, soğutma ekipmanları ve yardımcı ünitelerin tümü işletme maliyetlerine katkıda bulunur. Yalnızca ana ekstrüderi değerlendirmek yerine tüm hattın beklenen enerji tüketimini karşılaştırın.
8.5 Teknik Desteği Değerlendirin
Kurulum rehberliği, operatör eğitimi, yedek parça bulunabilirliği, sorun giderme yardımı ve satış sonrası servis, özellikle yeni bir SPC döşeme üretim tesisi kuran denizaşırı alıcılar için önemli hususlardır.
8.6 Toplam Yatırım Maliyetlerini Karşılaştırın
Toplam yatırım, makinenin satın alma fiyatından daha fazlasını içerebilir. Kurulum, nakliye, elektrik işleri, yardımcı ekipman, hammadde hazırlama, bakım ve devreye alma masraflarını göz önünde bulundurun.
| Değerlendirme Öğesi | Tedarikçiye Sorulacak Sorular |
|---|---|
| Üretim kapasitesi | Önerilen formülasyonun pratik çıktısı nedir? |
| Ürün Ölçüleri | Hat hangi sac genişliği ve kalınlık aralıklarında üretilebilir? |
| Enerji Tüketimi | Tahmini toplam güç tüketimi nedir? |
| Otomasyon | Hangi üretim aşamaları otomatiktir? |
| Kurulum | Hangi kurulum ve devreye alma hizmetleri verilmektedir? |
| Satış Sonrası Hizmet | Teknik destek ve yedek parça mevcut mu? |
| Kalite Güvencesi | Tedarikçi test ve kabul prosedürlerini sağlayabilir mi? |
9. Ekipman Bakımı Neden Önemlidir?
Düzenli bakım, ekipman performansının korunmasına, beklenmedik arıza sürelerinin azaltılmasına ve PVC SPC zemin levhası üretim makinesinin hizmet ömrünün uzatılmasına yardımcı olur.
Günlük Bakım
- Üretime başlamadan önce makineyi inceleyin.
- Olağandışı gürültü, titreşim veya sızıntı olup olmadığını kontrol edin.
- Erişilebilir ekipman yüzeylerini ve malzeme temas alanlarını temizleyin.
- Sıcaklık, basınç ve çalışma koşullarını izleyin.
- Güvenlik cihazlarının ve acil durdurmaların durumunu kontrol edin.
Periyodik Bakım
- Vidalarda ve kovanlarda aşınma olup olmadığını kontrol edin.
- Silindir yüzeylerini ve hizalamasını kontrol edin.
- Rulmanları, iletim sistemlerini ve yağlama noktalarını inceleyin.
- Elektrik bağlantılarını ve kontrol bileşenlerini kontrol edin.
- Soğutma ve ısıtma sistemi performansını inceleyin.
Bakım aralıkları ekipman üreticisinin tavsiyelerine ve gerçek çalışma koşullarına uygun olmalıdır. İnceleme veya onarımdan önce güç kaynaklarını izole edin ve gerekli kilitleme ve güvenlik prosedürlerini izleyin.
10. Sıkça Sorulan Sorular
S1. PVC SPC zemin kaplama üretim makinesi ne için kullanılır?
PVC reçine, kalsiyum karbonat, stabilizatörler ve diğer katkı maddelerinden sert SPC çekirdek levhaları üretmek için kullanılır. Bu tabakalar daha sonra SPC döşeme ürünlerine işlenir.
Q2. PVC döşeme ile SPC döşeme arasındaki temel fark nedir?
SPC döşeme, tipik olarak PVC ve mineral dolgu maddeleri içeren sert bir taş-plastik kompozit çekirdek kullanır. Geleneksel esnek PVC döşemede farklı formülasyonlar ve yapılar kullanılabilir. Bu nedenle sertlikleri, boyutsal davranışları ve uygulamaları farklılık gösterebilir.
S3. SPC üretimi için neden çift vidalı ekstruder yaygın olarak kullanılıyor?
Çift vidalı bir ekstruder, malzeme taşıma, karıştırma ve plastikleştirme işlevlerini sağlar. Konfigürasyonu, SPC çekirdek levha imalatında kullanılan yüksek oranda doldurulmuş PVC bileşiklerini işleyecek şekilde tasarlanabilir.
S4. SPC levha üretim hattının çıktısını hangi faktörler etkiler?
Çıktı, ekstruder tasarımına, vida konfigürasyonuna, motor gücüne, malzeme formülasyonuna, besleme stabilitesine, işleme koşullarına ve sonraki ekipmanın kapasitesine bağlıdır.
S5. Bir üretim hattı farklı kalınlıklarda SPC levhalar üretebilir mi?
Birçok üretim hattı, tasarlanmış çalışma aralıkları dahilinde farklı kalınlık özelliklerine uyum sağlayabilir. Alıcılar, mevcut ayar aralığını ve gerekli takım veya konfigürasyon değişikliklerini tedarikçiyle teyit etmelidir.
S6. Üreticiler SPC levha üretim atıklarını nasıl azaltabilirler?
Tutarlı hammaddeler kullanın, istikrarlı ekstrüzyon koşullarını koruyun, levha kalınlığını izleyin, soğutmayı optimize edin ve üretim süreci boyunca ürünleri denetleyin. Erken kusur tespiti, gereksiz alt akış israfının önlenmesine yardımcı olur.
S7. Alıcılar bir SPC üretim makinesi satın almadan önce ne hazırlamalıdır?
Hedef sayfa boyutlarınızı, beklenen çıktıyı, hammadde formülasyonunu, fabrika yerleşim planını, elektrik gereksinimlerinizi, bütçenizi ve beklenen üretim planınızı hazırlayın. Bu ayrıntılar tedarikçilerin uygun bir konfigürasyon önermesine yardımcı olur.
S8. Bir SPC üretim hattının kurulumu ve devreye alınması ne kadar sürer?
Kurulum ve devreye alma süresi hat konfigürasyonuna, ekipman boyutuna, fabrikada hazır olma durumuna, elektrik bağlantılarına ve operatör eğitim gereksinimlerine bağlıdır. Alıcılar üreticiden projeye özel bir program talep etmelidir.
S9. SPC zemin levhası üretimi için otomatik çalışma mevcut mudur?
Evet. Konfigürasyona bağlı olarak bir üretim hattında otomatik besleme, merkezi proses kontrolü, senkronize taşıma ve otomatik kesme yer alabilir. Uygun otomasyon seviyesi üreticinin üretim hedeflerine ve yatırım bütçesine bağlıdır.
S10. Uygun bir SPC zemin levhası üretim hattı teklifini nasıl alabilirim?
Deneyimli bir ekipman üreticisiyle iletişime geçin ve hedef sayfa spesifikasyonlarınızı, gerekli üretim kapasitesini, ham madde bilgilerini ve fabrika koşullarını sağlayın. Ayrıntılı bir gereksinim listesi, tedarikçinin uygun makine konfigürasyonunu değerlendirmesine yardımcı olur.
Güvenilir bir SPC Zemin Sayfası Üretim Çözümü mü arıyorsunuz?
Doğru PVC SPC zemin kaplama üretim makinesini seçmek, üretim verimliliğinizde, ürün tutarlılığınızda ve uzun vadeli işletme maliyetlerinizde önemli bir fark yaratabilir.
Yongteplastik işleme ve zemin kaplama üretim uygulamaları için makine çözümleri sunmaya kendini adamıştır. İster yeni bir SPC döşeme fabrikası planlıyor olun, ister mevcut üretim tesislerinizi geliştiriyor olun, doğru ekipman konfigürasyonunu seçmek önemli bir ilk adımdır.
Üretim gereksinimlerinizi, sac boyutlarını, hedef çıktıyı ve malzeme özelliklerini ekibimizle paylaşın. Projeniz için uygun bir üretim çözümü keşfetmenize yardımcı olabiliriz.
Bize Ulaşın