PE boru ekstrüzyon üretimi sırasında vakum boyutlandırma tankı ve sprey su tankı için gerekli su sıcaklıkları nelerdir?
PE boru vakumlu su tankları ve sprey su tankları için su sıcaklığı kontrolü gereksinimleri:
Temel prensipler şu şekilde özetlenebilir: Vakum çapını düzenleyen tanktaki su sıcaklığı nispeten yüksek bir seviyede tutulmalı, sprey soğutma tankındaki su sıcaklığı ise kademeli olarak azaltılmalıdır; bu arada, soğutma işlemi sırasında boru malzemelerinin iç gerilimler, bükülmeler veya yüzey çatlakları oluşturmasını önlemek için her aşama arasındaki sıcaklık farkı sıkı bir şekilde kontrol edilmelidir.
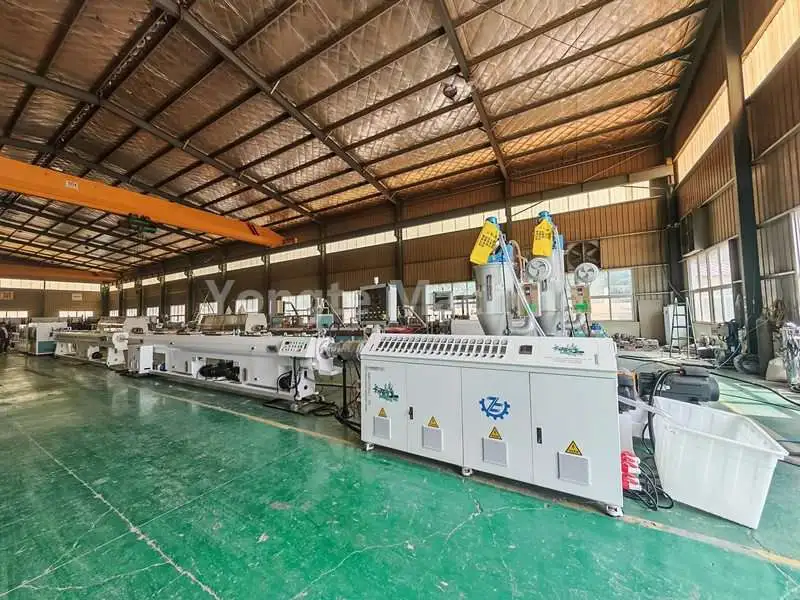
I. Vakumlu boyutlandırma su deposu (boyutlandırma bölümü)
Önerilen su sıcaklığı: 30–50°C. Geleneksel küçük çaplı PE su besleme boruları için sıcaklık genellikle 35–45°C arasında tutulur; büyük çaplı kalın duvarlı borular için sıcaklık tercihen 45–50°C arasında tutulur.
1. Su sıcaklığı neden çok düşük olmamalıdır: Kalıptan yeni çıkarılan PE borular hala erimiş, yumuşak durumdadır; soğuk suyla doğrudan temasa girerlerse borunun duvarında anında sert bir kabuk oluşabilir, iç kısmı ise erimiş halde kalır. Bu, boruları çatlamaya karşı daha duyarlı hale getiren ve işlemin sonraki aşamalarında akma deformasyonu riskini artıran önemli bir iç gerilim oluşturabilir. Ek olarak, yüzey katmanının hızlı soğuması çöküntüler, çukurlaşmalar ve portakal kabuğu desenleri gibi yüzey kusurlarına yol açabilir. Kalın duvarlı borular için iç ve dış yüzeyler arasındaki aşırı sıcaklık farkı borunun yuvarlaklığını daha da bozabilir.
2. Su sıcaklığı çok düşük veya çok yüksek olduğunda ortaya çıkan tipik olaylar: su sıcaklığı 25°C'nin altına düştüğünde, boru malzemesindeki iç gerilim artar, boruların bükülmeye yatkın hale gelmesine ve yüzey kusurlarının sayısının artmasına neden olur; su sıcaklığı 55°C'yi aştığında yetersiz soğutma kapasitesi boru cidarının sertleşme hızını yavaşlatır ve vakum etkisi boru cidarının incelmesine, dolayısıyla dış çapta dalgalanmalara ve aşırı ovalliğe neden olabilir.
3. Vakum odası, dış çapı stabilize etmek için negatif basınç kullanırken, boru malzemesinin yüzeyinde kademeli olarak katı bir kabuk oluşmasına izin veren şekillendirme için ılık su kullanır.
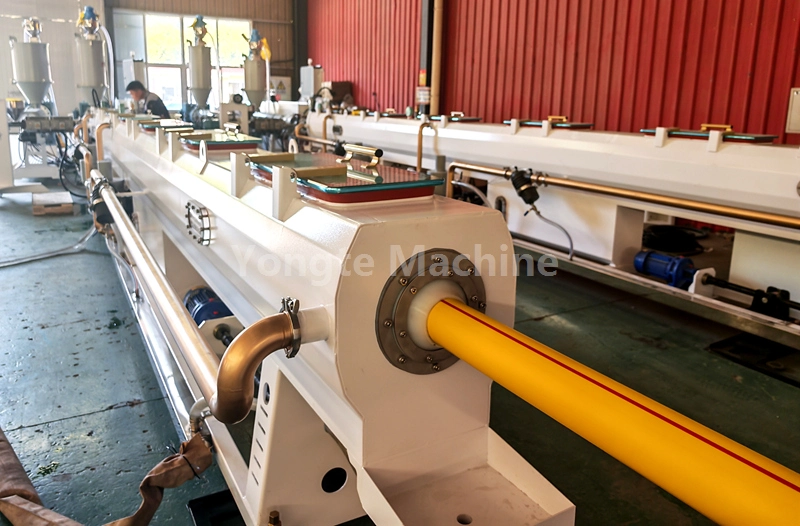
II. Püskürtme soğutma suyu deposu (son soğutma; tipik olarak 1-3 püskürtme bölgesinden oluşur)
Aşamalı bir soğutma yaklaşımı benimsenmelidir; oda sıcaklığındaki soğuk suyla tek adımda doğrudan soğutma önerilmez.
1. Püskürtmenin ilk aşaması vakum odasının yakınına konumlandırılır; su sıcaklığı 25–35°C arasında tutulmalı ve öncelikli olarak bir geçiş soğutma adımı olarak hizmet etmelidir. Püskürtmenin ikinci aşamasında su sıcaklığı 20–28°C arasında kontrol edilmelidir. Püskürtme işleminin son aşamasında, çekme aşamasına geçmeden önce boruların genel sıcaklığının 40°C'nin altına düşürülmesi amacıyla ortam sıcaklığındaki (18–25°C) su kullanılabilir.
2. Musluk suyunun sıcaklığının yazın 28–32°C'ye kadar çıkabileceği, kışın ise 10°C'nin altına düşebileceği unutulmamalıdır. Kışın vakum odasından hemen çıkan borulara doğrudan soğuk su püskürtülmemelidir; sıcaklık farkı 20°C'yi aşarsa kalite sorunları riski önemli ölçüde artacaktır.
3. Püskürtme bölümünün amacı, boru duvarının çekirdek katmanından dışarıya doğru ısı iletimini sürekli olarak kolaylaştırmak, tüm borunun içindeki ve dışındaki sıcaklıkların kademeli olarak dengelenmesine izin vermek, böylece tam sertleşmeyi sağlamak ve sonraki çekme ve kesme işlemlerinin ardından meydana gelebilecek potansiyel geri tepme bükülmesini ortadan kaldırmaktır.
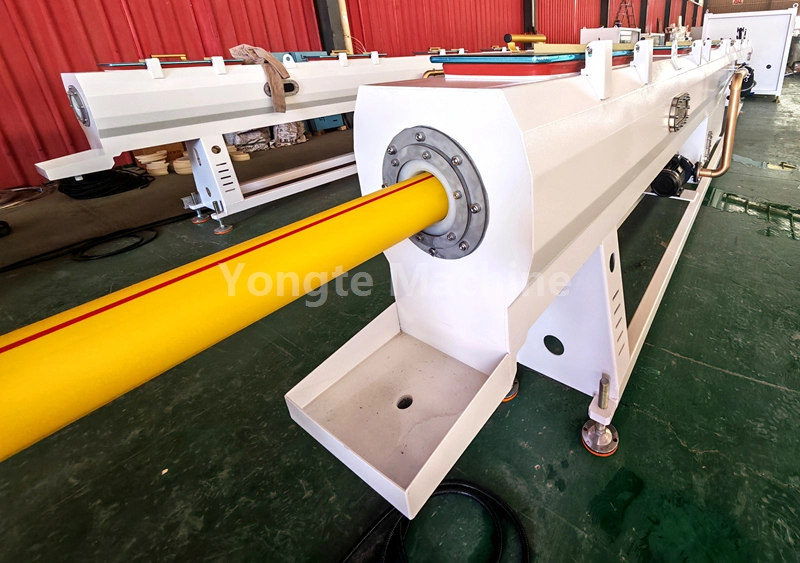
III. Farklı Ürünler Arasındaki Temel Farklılıklar
1. PE su besleme boruları genellikle kalın duvarlı, basınç dereceli borulardır; for vacuum chambers, the water temperature should preferably be within a higher range (40–50 °C), combined with segmented spraying, while strictly controlling the temperature differential to reduce internal stresses and ensure long-term static hydraulic performance.
2. PE ince duvarlı borular veya sevk boruları için, nispeten ince duvar kalınlıkları ve düşük ısı depolama kapasiteleri nedeniyle, vakum odasındaki su sıcaklığı 30–40°C arasında tutulabilir; bu tür koşullar altında, sprey soğutma parametreleri uygun şekilde gevşetilebilir, ancak ani soğutma yöntemlerinin kullanılması tavsiye edilmez.
3. Büyük çaplı HDPE borular genellikle nominal dış çapı 315 mm'yi aşan boruları ifade eder; bu borular daha fazla duvar kalınlığına ve daha yüksek ısı kapasitesine sahiptir. Sonuç olarak, vakum odasındaki su sıcaklığı 45–50°C'ye daha da yükseltilmeli, püskürtme aşamalarının sayısı buna uygun olarak artırılmalı ve soğutma süresi uygun şekilde uzatılmalıdır; aksi takdirde iç duvar çok yavaş soğursa borular kolaylıkla deforme olabilir.

IV. Pratik Kontrendikasyonlar
1. Düşük sıcaklıktaki soğuk suyun vakumlu su tankına doğrudan verilmesi kesinlikle yasaktır; çünkü bu, boru malzemelerindeki çatlama ve bükülmenin birincil nedenidir; vakum tankı ile ilk püskürtme bölümü arasındaki sıcaklık farkı 20°C'yi geçmemelidir; aksi takdirde boru bütünlüğüne yönelik risk keskin bir şekilde artacaktır. Ayrıca son bölümdeki çıkış suyu sıcaklığının aşırı yüksek olmaması gerekir; Borular çekiş aşamasına girerken çok esnek kalırsa, çekiş sırasında aşırı derecede gerilebilir ve bu da duvar kalınlığında azalmaya neden olabilir.
2. Üretim istikrarlı bir şekilde çalışırken, vakum odasının sabit sıcaklıkta bir ısıtma veya ısı değişim ünitesi ile donatılması tavsiye edilirken, sprey sirkülasyonlu su sisteminin sıcaklık kontrolü için bir soğutma kulesi ile donatılması gerekir.
3. Ayrıca, üretim süreci sırasında su sıcaklığının dinamik stabilitesine dikkat edilmelidir: gündüz ve gece arasındaki ortam sıcaklığındaki dalgalanmaların yanı sıra ekipmanın sürekli çalışmasını takiben su tankının doğal sıcaklık artışı, gerçek su sıcaklığının ayarlanan aralıktan sapmasına neden olabilir. Bu nedenle operatörlerin düzenli denetimler yapması ve bulguları kaydetmesi, sıcaklık kontrol ekipmanlarının parametrelerini derhal ayarlaması ve su sıcaklığındaki önemli dalgalanmaları önlemesi gerekir.
4. Farklı özelliklerdeki ürünlere geçişte, su tankının her bölümündeki su sıcaklığı önceden ayarlanmalı; ancak sıcaklık stabil hale geldikten sonra makine çalıştırılmalı ve malzeme beslenmelidir, böylece su sıcaklıklarının gerekli standartları karşılayamaması nedeniyle parti uyumsuzluğu önlenir.
5. Üretim sahasındaki su sertliği aşırı yüksekse, ısı değişim borularını tıkayan kirecin sıcaklık kontrol performansını tehlikeye atmasını önlemek için su tankının iç duvarlarındaki kireç birikintilerinin de düzenli olarak temizlenmesi gerekir.