WPC Kapı Şeritlerinin Yanlış Hizalanmasının Nedenleri ve Çözümleri
WPC Kapı Şeritlerinin Yanlış Hizalanmasının Nedenleri ve Çözümleri (Büküm, Asimetrik Şeritler, Düzensiz Kalınlık, Bükülme)
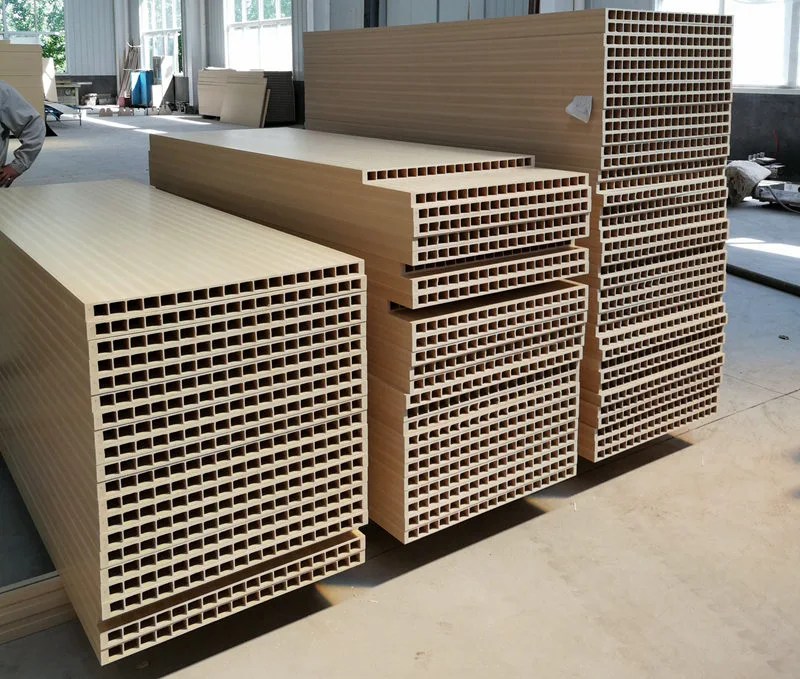
WPC Kapı, PVC ve ahşap tozunun kompozit işlenmesiyle üretilmektedir; bu kapılar tipik olarak içi boş bir yapıya sahiptir ve bir ekstrüzyon kalıbı kullanılarak tek bir adımda oluşturulur. İçi boş iç kısım genellikle profilin genel mukavemetini arttırmak için birden fazla takviye edici nervür şeridi ile donatılmıştır. Bu nervür şeritleri bozulursa, bu sadece yüzeyin düzlüğünü etkilemekle kalmayacak, aynı zamanda profilin yapısal destek kabiliyetini de tehlikeye atacak, potansiyel olarak kapı panelinin sonraki montajı sırasında takviye edici çelik astarın düzgün bir şekilde yerleştirilmesini önleyecek ve dolayısıyla bitmiş kapının kalitesini ve montaj performansını doğrudan etkileyecektir. Kapsamlı üretim deneyimlerinden yararlanan Yongte mühendisleri, ahşap-plastik kapılar için ekstrüzyon kalıplama işlemi sırasında nervür şeridi distorsiyonunun genel nedenlerini belirlediler ve buna uygun, uygulanabilir çözümler geliştirdiler. Bu çözümler, üretim teknisyenlerinin sorunu hızlı bir şekilde teşhis edip bulmasına, üretim parametrelerini ve ekipman ayarlarını derhal ayarlamasına, kusur oranını azaltmasına ve ahşap-plastik kapı profilleri için tutarlı üretim kalitesi sağlamasına olanak tanır. Aşağıdaki bölüm, öncelik düzeylerine göre düzenlenmiş, her potansiyel nedene yönelik spesifik belirtileri ve çözüm yöntemlerini sistematik olarak parçalayacaktır.
WPC kapı takviye şeritlerinin bozulması genellikle iç takviye şeritlerini ifade eder; Yaygın belirtiler arasında şeritlerin yanal sapması veya S şeklinde bükülmesi, eşit olmayan kalınlık (bazı bölümler diğerlerinden daha kalın veya daha ince), şeridin genel olarak bükülmesi, ciddi durumlarda takviye şeridi ile dış duvar arasında ayrılma, içi boş boşluğun yanlış hizalanması veya soğuma ve şekillendirme sonrasında geri tepme deformasyonu yer alır.
Çekirdek mekanizma: makine kafasından eşit olmayan malzeme tahliyesi → asimetrik şekillendirme direnci → tutarsız soğutma daralması → çarpık çekiş gücü dağıtımı.
1、WPC kapısı Kalıp kafası ve kalıbı (en yaygın olanı; sorun gidermeye öncelik verin)
neden
1. Kalıp kalıbı akış kanalı dengesizliği: kaburga bölümü ile dış duvar arasındaki akış direncinde önemli fark; nervür için besleme akış kanalının çok dar veya çok uzun olması, dış duvara kıyasla daha yavaş bir malzeme akış hızına neden olur, bu da nervürün çekilmesine ve bükülmesine neden olur; veya kaburganın akış kanalında lokalize malzeme birikmesi, dalgalanan akış hızlarına yol açar.
2. Kaburga kalıbında eşit olmayan tek taraflı boşluk: kalıbın kenarının bir tarafı daha büyük bir boşluğa sahipken diğer tarafı daha küçük bir boşluğa sahiptir; boşaltılan malzemenin bir tarafı daha kalın, diğer tarafı daha incedir, bu da fırlatma sırasında doğal bir bükülme eğilimine neden olur.
3. Düzensiz kalıp sıcaklığı dağılımı: Kaburga alanı aşırı derecede yüksek sıcaklıklara maruz kalır, bu da eriyiği çok akışkan hale getirir ve esnemeye ve sapmaya yatkın hale getirir; kaburga bölgesi aşırı derecede düşük sıcaklıklara maruz kalır, bu da yüksek erime esnekliğine ve yüksek iç gerilime neden olur, bu da kalıbın çıkarılmasından sonra geri tepme ve bozulmaya yol açabilir.
4. Kalıp kafasında karbon birikmesi; Takviye akış kanallarına yapışan odun tozu kokuları, lokal malzeme tıkanmasına, akış hızı dalgalanmalarına ve takviye çubuklarının periyodik olarak yanlış hizalanmasına yol açar.
5. Takviye çubukları (kalıp çekirdeği destek çubukları) deforme olmuş veya gevşek; kalıp çekirdeği konumlandırma çubuğunun yanlış hizalanması, takviye oluşturma konumunun merkezde olmaması anlamına gelir, bu da ekstrüzyon sırasında doğrudan takviye sapmasına neden olur.
bir durumla başa çıkmanın yolu
1. Kalıp hazırlığı: Dış duvar ile nervür arasındaki boşaltma oranlarını dengelemek için nervür akış kanalını zımparalayın; yeterli miktarda nervür malzemesi tedarikini sağlamak için nervürün akış kanalı içindeki konumunu uygun şekilde genişletin; kaburga akış hızı, dış duvarınkine biraz eşit veya biraz daha yavaş olmalıdır; dış duvarın akış hızı önemli ölçüde daha hızlı olmamalıdır.
2. Kalıp açma boşluğunu kalibre edin ve takviye kenarını eşit şekilde ayarlayın; kalıp çekirdeği destek çubuğunu inceleyin, eş eksenliliğini kilitleyin ve hizalayın ve deforme olmuş destek çubuklarını değiştirin.
3. Bölgeli sıcaklık kontrolü: Kalıp çekirdeğinin takviye bölgesindeki sıcaklık, eriyik akışkanlığını azaltmak ve geri tepmeyi en aza indirmek için dış duvarınkinden biraz daha düşük olmalıdır; genel sıcaklık 185°C'yi aşmamalıdır (PVC ahşap-plastik kompozitler için ahşap tozunun karbonlaşmasını önlemek amacıyla).
4. Birikmiş kokuyu kok malzemesinden temizlemek için kalıbı düzenli olarak çıkarın; Makinenin çalışmadığı süre boyunca ahşap tozunun karbonlaşmasını ve duvarlara yapışmasını önlemek için ısı yalıtımı uygulayın.
2、WPC kapı Formülasyonu ve malzeme faktörleri
neden
1. Eşit olmayan parçacık boyutu dağılımı ve yüksek nem içeriği: nem ısıtıldığında köpürür ve matris içinde kabarcıklar oluşturur; bu, tutarsız yerel mukavemete ve eşit olmayan soğuma büzülmesine yol açarak bükülmeye neden olur; ahşap tozu çok kaba ise erimiş malzemenin elastik modülü önemli dalgalanmalar gösterir.
2. Yağlama dengesizliği – Aşırı dış kayma: Eriyik yüzeyi çok kaygandır, bu da nervür ile şekillendirme manşonu arasında zayıf temasa neden olur ve bu da sapmaya neden olabilir; – Yetersiz dış kayma: Yüksek sürtünme, şekillendirme manşonunun tek taraflı çekmesi altında kaburganın deforme olmasına neden olur; – Yetersiz iç kayma: Yüksek erime esnekliği, kalıptan çıkarıldığında geri sıçramaya neden olur.
3. Aşırı kalsiyum karbonat dolgu maddesi içeriği: eriyik sünekliğini azaltır ve boyun verme tokluğunu bozarak malzemeyi çekme distorsiyonuna duyarlı hale getirir.
4. Eşit olmayan malzeme karışımı ve parti değişimi: eriyik viskozitesinde periyodik değişiklikler, takviye çubuklarının değişen kalınlıkları ve bir S-bükülmesinin oluşması.
bir durumla başa çıkmanın yolu
1. Ahşap tozunun kurutulması – nem içeriği kontrollü <%1; Aşırı kaba toz oluşumunu önlemek için ahşap tozunun eşit parçacık boyutu.
2. Yağlama sistemine ince ayar yapın: aşırı dış sürtünmeyi azaltın; eriyik homojenliğini geliştirmek için yeterli iç sürtünmenin sağlanması; Termal stabiliteyi garanti etmek için stabilizatörde küçük ayarlamalar yapın.
3. Kararlı karıştırma işlemi: Yüksek hızlı karıştırma sıcaklığı ve soğutma çıkış sıcaklığı sabittir ve parti başına karıştırma süresi tutarlıdır.
3、Kalibrasyon Şekillendirme Soğutma Sistemi (Şekillendirme aşaması kaburga şekillendirme için kritik öneme sahiptir)
neden
1. Sol ve sağ vakum oluşturma manşonları arasında asimetri: bir taraftaki aşırı vakum emişi, kaburgaları o tarafa doğru çekerek kaburgaların yanlış hizalanmasına neden olur; aşırı vakum ince duvarlı kaburgaları doğrudan çekerek deformasyona neden olur; yetersiz vakum, profilin şekillendirme manşonuna düzgün şekilde yapışmasını engelleyerek konumsal dengesizliğe yol açar.
2. Kalıp boşluğu su kanalının eşit olmayan şekilde soğutulması: iç taraf hızla soğur ve erken büzülür, bu da sertleşmeye yol açar; dış taraf daha yavaş soğur ve büzülmeye devam ederek, donatı çubuğunun soğuduktan sonra bükülmesine neden olan bir büzülme farkı yaratır.
3. Şekillendirme manşonunun giriş kılavuzu portunun aşınması veya yanlış hizalanması: profil, şekillendirme manşonunun içine yerleştirildiğinde ortalanmaz, bu da kaburganın zorla bükülmesine neden olur.
4. Şekillendirme manşonunun iç kaburgaları, kalıp boşluğu çapaklarına ve adımlarına karşılık gelir; tek taraflı sürtünme direnci yüksektir.
bir durumla başa çıkmanın yolu
1. Dengeli vakum seviyelerini sağlamak için her iki taraftaki vakumu bağımsız olarak ayarlayın; vakumu keyfi olarak artırmayın; İnce duvarlı alanlardaki vakum seviyesi uygun şekilde azaltılmalıdır.
2. Su devresini herhangi bir sızıntı veya tıkanıklık açısından inceleyin; tıkanmış su kanallarını temizleyin; Eşit soğutma sağlamak için karşılık gelen kalıp boşluklarının konumlarına ek soğutma suyu devreleri kurun; Giriş ve çıkış suyu sıcaklıklarını izleyin.
3. Pafta kafasının, ayar manşonunun ve çekiş mekanizmasının hepsinin eş eksenli olmasını sağlamak için ayar istasyonunu ayarlayın; ayar manşonundaki çapakları zımparalayın; ciddi aşınma tespit edilirse ayar manşonunu değiştirin.
4、Çekiş ve ana makine ekstrüzyon işlemi
neden
1. Eşit olmayan çekiş senkronizasyonu veya eşit olmayan kayış gerginliği (sol ve sağ tarafta eşit olmayan gerginlik); profili yanal kuvvetlere maruz bırakan ve iç kirişlerin bükülmesine neden olan eşit olmayan dikey veya yanal çekme kuvveti (bir taraf diğerinden daha sıkı); Traksiyon hızının dalgalanması (hızlı ve yavaş arasında değişen), kaburga uzamasında değişikliklere neden olan.
2. Ekstrüzyon hızı ile çekme hızı arasındaki uyumsuzluk: Çekme hızı çok yüksekse, kaburga gerilir ve incelir, bu da çekme iç gerilimleri oluşturur; çizim işleminden çıkarıldığında geri döner ve bükülür; çekme hızı çok düşükse, nervür sıkıştırılır ve şişerek deformasyona uğrar.
3. Kararsız vida dönme hızı; dalgalanan eriyik basıncı: titreşimli boşaltma, kaburga kalınlığında periyodik değişim, dalgalı bir eğrilik sergileme.
4. Kalıp nozulu ile şekillendirme manşonu arasındaki mesafe (hava boşluğu) yanlış: hava boşluğu çok uzunsa, erimiş malzeme havada serbestçe gerilecek ve sapmaya yatkın hale gelecektir; hava boşluğunun çok kısa olması malzemenin kalıpla çarpışmasına neden olabilir.
bir durumla başa çıkmanın yolu
1. Traktör kalibrasyonu: Her iki tarafta eşit kayış gerginliği sağlayın ve kayış aşınmasını kontrol edin; Çekme hızının stabilitesini doğrulayın.
2. Ekstrüzyon ve çekme hızlarını eşleştirin: Kaburga gerilme oranını minimumda tutun; ahşap-plastik profillerde iç gerilimi azaltmak için mümkün olan en düşük esneme oranını hedefleyin.
3. Sabit sistem basıncını koruyun; filtre ekranının tıkalı olup olmadığını kontrol edin; Basınç titreşimini en aza indirmek için filtre ekranı konfigürasyonunun uygun olduğundan emin olun.
4. Profilin şekillendirme manşonuna girmeden önce yanal yer değiştirmesini önlemek için hava boşluğu 10–20 mm arasında tutulmalıdır.
5、Son geri tepme (takviye çubukları soğuma tamamlandıktan sonra yavaş yavaş deforme olur)
Nedeni: Artık iç gerilim, uygun olmayan soğuma gradyanı, aşırı hızlı yüzey soğuması, devam eden iç kasılma ve bunu takiben kaburganın deformasyonu. Karşı önlemler: Soğutma suyu deposunun uzunluğunu uzatın ve sonradan soğutma ekleyin; soğutma eğimini yüksekten düşüğe doğru ayarlayın ve ani soğumayı önleyin; Çizim oranını uygun şekilde azaltın.