PVC boru ekstrüzyonu sırasında sararma sorunu nasıl çözülür?
Ekstrüzyon sırasında PVC borunun renginin değişmesi: Prensip + Sorun Giderme Sırası + Çözümler
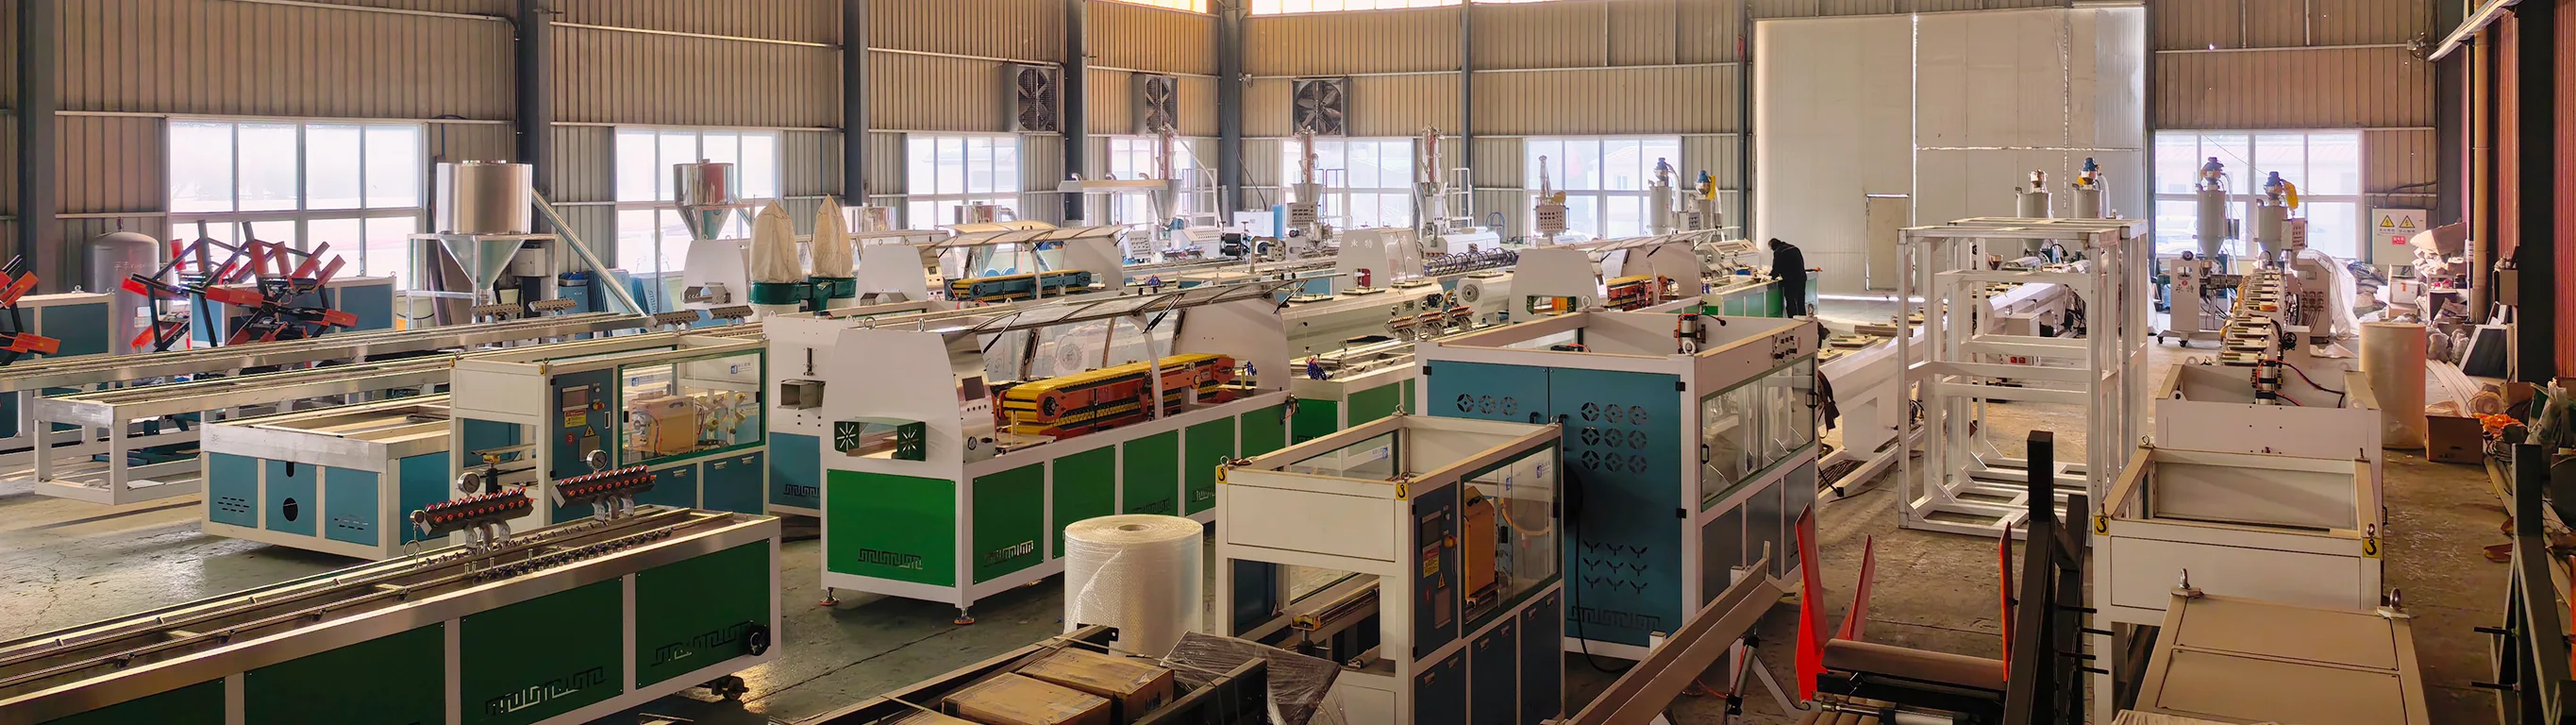
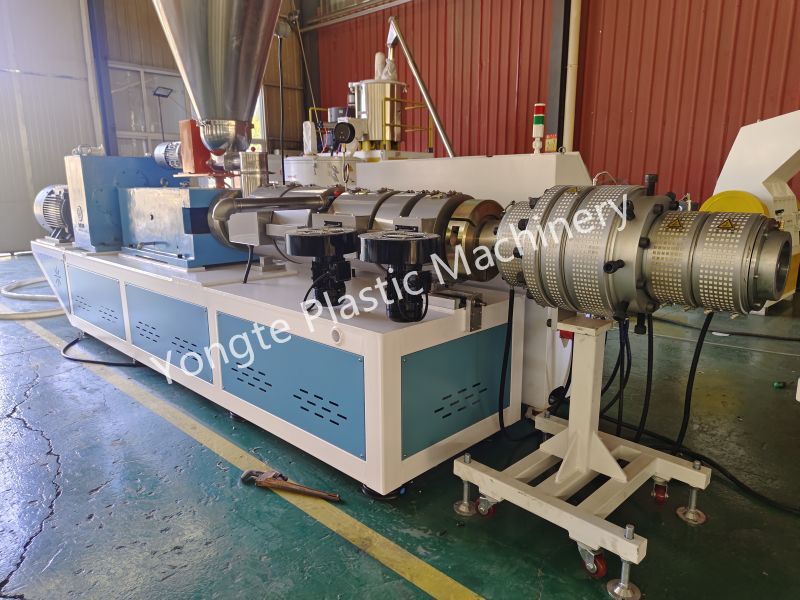
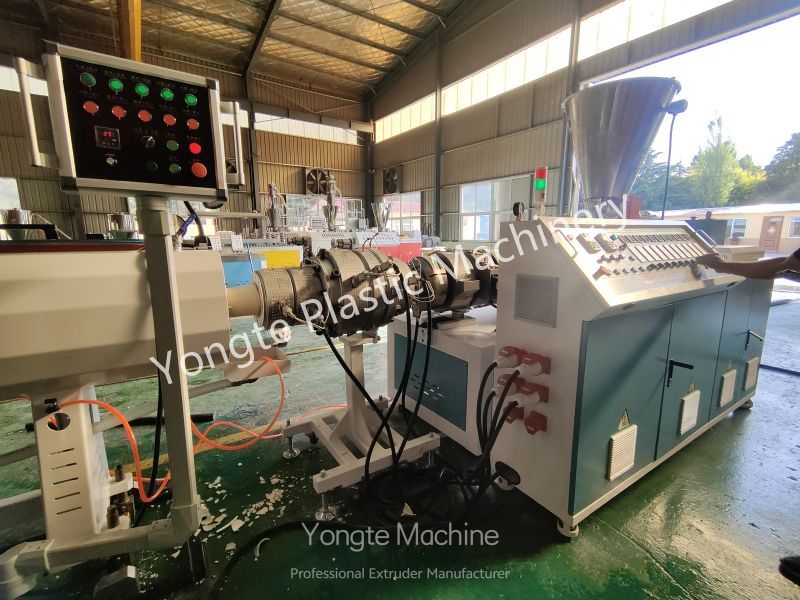
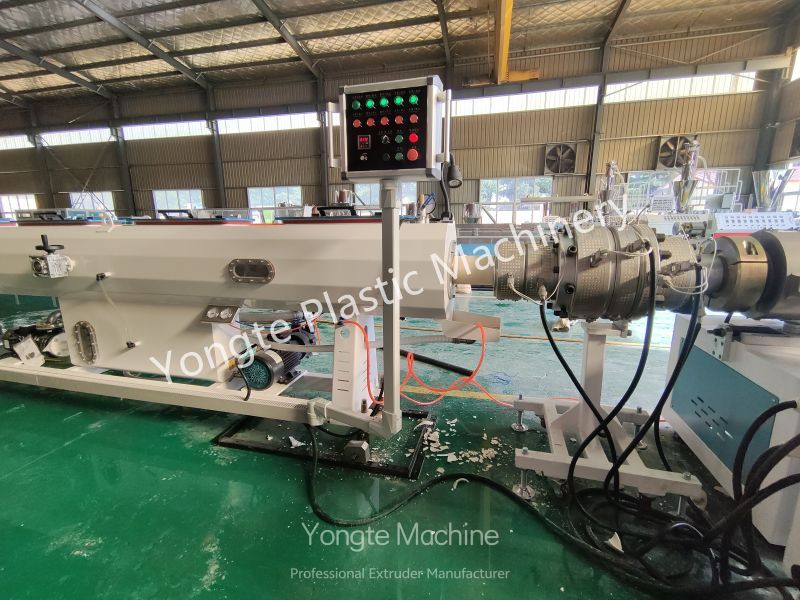
Yongte PVC boru üretim hattı, PVC boru ekstrüzyonu sırasında yaygın olarak görülen renk değişikliği sorununu çözmek için yapısal olarak optimize edilmiştir. Vidalı akış kanalı, ölü bölgelerdeki malzeme durgunluğunu en aza indirmek için yuvarlatılmış geçişlere sahiptir ve lokal malzeme tutulmasını, bozulmasını veya renk bozulmasını etkili bir şekilde önler. Ekipman ayrıca, hassas sıcaklık regülasyonu sağlayan ve vidada biriken sürtünme ısısının neden olduğu dahili malzemenin aşırı ısınmasını önleyen bağımsız bir vidalı soğutma sıcaklığı kontrol sistemi ile donatılmıştır. Üretim hattı için entegre çevrimiçi sıcaklık izleme modülüyle eşleştirildiğinde bu sistem, namlunun ve başlığın her bölümünden gerçek zamanlı sıcaklık verilerini toplayabilir, termokupl sapması veya lokal aşırı ısınma gibi anormallikleri anında tespit edebilir ve üretim personelinin renk bozulmasının temel nedenlerini hızlı bir şekilde belirlemesine yardımcı olarak bu sorunla ilişkili üretim kesintilerini azaltabilir.
PVC sararmasının temel nedeni: ısıtma veya kayma gerilimi, PVC'den HCl salınmasına neden olur ve bu da konjuge çift bağların oluşumuna yol açar; bu HCl daha sonra daha fazla bozulmayı hızlandırır (fermuar tipi ayrışma); kalsiyum-çinko sistemleri için çinko yanmasını (ZnCl₂'nin güçlü katalitik ayrışması) önlemeye dikkat edilmelidir. Hızlı teşhis yaklaşımı: genel olarak tekdüze sararma genellikle sıcaklık, stabilizatörler veya kalma süresiyle ilgili sorunlardan kaynaklanır; sarı çizgiler veya lokal sararma, kalıpta veya vidanın ölü bölgesinde malzeme birikimini gösterir; Başlatma veya kapatma sonrasında sararma, malzemenin ısıtma bölgesinde tutulmasından kaynaklanır ve bu da bozulmaya yol açar.
I. Süreç Ayarlaması (Süreç ayarlamalarına öncelik verin – bunlar en düşük maliyetli değişiklikleri gerektirir)
1. Sıcaklık kontrolü (en yaygın)
Sert PVC-U ekstrüzyon bölgesi referansı: Kalıp sıcaklığı: 155–170°C; Kafa/Kalıp sıcaklığı: 165–175°C; Kalıp sıcaklığının uzun süre 180°C'yi aşması kesinlikle yasaktır.
1. Namlu, flanş ve kalıbın sıcaklıklarını kademeli olarak azaltın; Kalıp ve kalıp kafasının sıcaklığının düşürülmesine öncelik verin (çünkü kalıp, malzeme birikmesine ve aşırı ısınmaya en duyarlı olanıdır).
2. Termokupl ve ısıtma bobinini doğrulayın: Termokupl kayması, gerçek yerel sıcaklık yükselirken görüntülenen sıcaklığın normal görünmesine neden olabilir; soğutma fanını kontrol edin.
3. Vidalı soğutma yağı devresi: Vidanın dahili soğutmasının arızalanması, sürtünmeden kaynaklanan ısının birikmesi ve malzemenin dahili olarak aşırı ısınması (sararmış görünen) – bu olaylar genellikle kolayca gözden kaçırılır.
2. Kesme hızı ve kalış süresi
1. Ana motor hızını azaltın, besleme hızını uygun şekilde artırın, kesme ısınmasını en aza indirin ve malzemenin kalma süresini kısaltın; dönme hızı ne kadar yüksek olursa, kesme ısınması da o kadar büyük olur.
2. Makineyi uzun süre boşta bırakmayın; Çalışma durdurulduğunda malzeme haznesi boşaltılmalıdır. Malzemenin sıcak makine haznesinde sıkışıp kalması kesinlikle yasaktır; orada birkaç dakika bırakılması malzemenin bozulmasına ve sararmasına neden olur.
3. Geri dönüştürülmüş malzeme oranı kontrolü: Geri dönüştürülmüş malzeme, stabilizatör tüketimini artıran birden fazla ısıtma döngüsüne tabi tutulduğundan, geri dönüştürülmüş malzeme içeriğinin ≤%15 olması önerilir; geri dönüştürülmüş malzeme, kok parçacıklarını çıkarmak için elenmelidir; aşırı miktarda geri dönüştürülmüş malzeme sürekli sararmaya neden olabilir.
3. Harmanlama aşaması (çoğunlukla çoğu üretici tarafından gözden kaçırılır)
· Nihai karıştırma sıcaklığı aşırı yüksek olmamalıdır (tipik olarak 110–120°C) ve karıştırma süresi çok uzun olmamalıdır; Soğuk karıştırma sonrasında çıkış sıcaklığı ≤50°C olmalıdır.
· Sıcak karıştırılmış bileşiğin yetersiz soğutulması, stabilizatörün zamanından önce bozulmasına yol açarak, ekstrüzyona tabi tutulan ürünün sararmaya yatkın hale gelmesine neden olur; kalsiyum karbonat tarafından nem emilimi aynı zamanda plastikleştirici ve stabilizasyon sistemlerine de müdahale edebilir.
II. Formül Optimizasyonu (İşlem ayarlamasından sonra ürün sarı kaldığında – ardından formülü ayarlayın)
1. Termal stabilizatör (Çekirdek)
· Kurşun tuzu sistemi: Stabilizatör miktarını artırın ve uzun ömürlü bir termal stabilite derecesi seçin.
· Kalsiyum-çinko sistemi: Aşırı çinko tuzu eklemekten kaçının çünkü bu çinko yanmasına neden olabilir; ZnCl₂ kompleksi oluşturmak için yardımcı stabilizatörlerle (polioller, β-diketonlar, hidrotalsit) birleştirilir ve katalitik bozunmayı engeller; az miktarda engellenmiş fenol antioksidanı (1010) ekleyin.
Stabilizatör partisini değiştirdikten sonra ani sararma – stabilizatör kalitesinin veya etkili içeriğin yetersiz olup olmadığını belirlemeye öncelik verin.
2. Yağlama Dengesi (Çok yüksek frekans! Stabilizatörün yetersiz olması durumunda sıvı da sarıya dönebilir)
Yetersiz dış yağlama: malzemeler metal yüzeylere yapışır, aşırı plastikleşme, artan kesme gerilimi - borunun sararmasına ve kırılganlaşmasına neden olur; aşırı dış yağlama: zayıf plastikleşme, pürüzlü iç duvar yüzeyi.
· İç yağlama (stearik asit, esterler): eriyik içindeki iç sürtünmeyi azaltır; Harici yağlama (PE mumu, oksitlenmiş mum): eriyiğin vida veya kalıp metal yüzeylerine yapışmasını önler.
· Kalsiyum-çinko sistemi yağlama koşullarına daha duyarlıdır; iç ve dış kayma parametrelerinin uygun şekilde eşleştirilmesi gerekir; yalnızca dengeleyiciyi ayarlamak yeterli değildir.
3. Dolgu ve Pigment
· Kalsiyum karbonat: Düşük düzeyde ağır metal ve düşük demir içeriğine sahip kalsiyum tozu kullanın; demir iyonları PVC bozunmasını katalize edebilir; Kalsiyum tozu nemliyse kurutulmalıdır.
· Titanyum dioksit: Su tedarik sistemleri veya dış mekan boru uygulamaları için – hava koşullarına mükemmel dayanıklılık sunan rutil-TiO₂ kullanın; anataz-TiO₂, foton kaynaklı yaşlanmaya karşı hassastır ve zamanla sararabilir; yetersiz titanyum dioksit içeriği zayıf beyazlığa ve görsel olarak sarımsı bir görünüme neden olur.
· Floresan beyazlatıcı maddeler: Bunlar, termal bozunma sorununu tek başına ele almayan görsel tamamlayıcı maddelerdir; bunlar yalnızca yüzeyin beyazlığını iyileştirir ve stabilizatörlerin yerini tutamaz.
III. Ekipman ve Temizlik (Çizgili sararma ve aralıklı sararmalara odaklanın)
1. Vida, namlu, şönt mekik ve kalıp ölü bölgeleri: Birikmiş karbon ve kok birikintilerini gidermek için kapatma sökme ve inceleme işlemlerini gerçekleştirin; Durgun malzeme sürekli olarak erimiş kütleye taşınarak sarı çizgiler veya şeritler oluşturacaktır.
2. Vida aşınması: Artan vida/silindir açıklığı, malzemenin devridaimi, uzun süreli kalış süresi ve tekrarlanan termal bozulmaya neden olur; ciddi aşınma vidanın onarılmasını veya değiştirilmesini gerektirir.
3. Metalik kirlilikler: Namluya karışmış demir talaşı veya pas; metalik iyonlar PVC'nin ayrışmasını katalize eder; karıştırma sistemi demir çıkarma işlemiyle donatılmalıdır.
IV. Hızlı Sorun Giderme Prosedürü (Sahada Operasyon Sırası)
1. Sararma şeklini gözlemleyin: tekdüze sarı → üretim süreci/koruyucu katkı maddesi; sarı şeritler → kalıp vidası nedeniyle malzeme tutulması; başlatma veya kapatma sırasında sararma → malzeme tutma süresiyle ilgili sorun
2. Sıcaklık doğrulaması: Termokupl ve vidalı soğutma sisteminin düzgün çalışıp çalışmadığını doğrulayın; makine kafası sıcaklığını biraz düşürerek bir deneme çalıştırması gerçekleştirin.
3. Ana motor hızını azaltın, dengeli beslemeyi sürdürün ve kesme ısısını en aza indirin.
4. Vidayı ve kalıp kafasını kok kalıntılarından temizleyin.
5. Geri dönüşüm malzemesi ekleme oranını kontrol edin; geri dönüşüm malzemesi deneme üretimi doğrulamasını geçici olarak askıya alın.
6. Soğuk-sıcak karıştırma işlemini ve kalsiyum tozunun nem içeriğini doğrulayın.
7. Stabilizatör ve yağlama sistemi formülasyonunun son ayarlanması
V. Yaygın Tuzaklar ve Uyarılar
1. İlave stabilizatörler eklense bile, yağlayıcı dengesizlik nedeniyle hala sarıya dönüyor; kalsiyum-çinko formülasyonundaki çinko tuzlarının miktarının körü körüne arttırılması, kısa süreli beyazlaşmaya ve ardından zamanla çinko tabakasının kararmasına neden olabilir.
2. Floresan beyazlatıcı maddeler yalnızca görsel maskeleme sağlar ve PVC'nin termal bozunmasını önleyemez; yüksek sıcaklıkta ekstrüzyon yine de ayrışmaya yol açacaktır.
3. Uygun olmayan bir kalıp sıkıştırma oranı veya akış kanalı ölü bölgeleri, lokal malzeme durgunluğuna neden olarak sarı bir çizginin kalıcı görünümüne yol açabilir.